
وبلاگ
چرا اندازه گیری اکسیژن در قوطی های نوشیدنی اهمیت دارد؟
قوطیهای آلومینیومی به دلیل وزن کم، هزینه مناسب و قابلیت بازیافت، یکی از رایج ترین انواع بسته بندی در صنعت نوشیدنی هستند. بااین حال، استفاده از این نوع بسته بندی با چالش کنترل خوردگی و اکسیداسیون همراه است. میزان اکسیژن موجود در نوشیدنی و فضای داخلی قوطی میتواند تاثیر مستقیمی بر کیفیت محصول و سلامت بسته بندی داشته باشد. افزایش بیش از حد اکسیژن ممکن است به تغییر طعم و رنگ نوشیدنی، کاهش ماندگاری و حتی خوردگی قوطی منجر شود. در چنین شرایطی، احتمال نشت محصول، ورود آلومینیوم به نوشیدنی و در نهایت ایجاد خسارتهای مالی و نارضایتی مصرفکننده افزایش پیدا میکند. به همین دلیل، کنترل اکسیژن، استفاده از پوشش داخلی مناسب و انجام کنترلهای مستمر کیفیت نقش مهمی در حفظ یکپارچگی محصول و بستهبندی دارند. در این مقاله در مورد نقش اکسیژن بر نوشیدنی و کنترل آن با استفاده از تجهیزات کنترل کیفیت نوشیدنی مانند اکسیژن سنج نوشیدنی Total Package Oxygen TPO صحبت میکنیم.
چرا قوطی های آلومینیومی دچار خوردگی میشوند؟
قوطی های آلومینیومی نوشیدنی معمولا دارای یک پوشش داخلی پلیمری به نام( Liner یا Lining) هستند. این پوشش، سطح آلومینیوم را از تماس مستقیم با نوشیدنی جدا میکند و نقش مهمی در محافظت از قوطی دارد. بااینحال، اگر پوشش داخلی دچار نقص باشد یا برای نوع نوشیدنی به درستی انتخاب نشده باشد، احتمال تماس نوشیدنی با آلومینیوم افزایش پیدا میکند. در چنین شرایطی، ترکیبات موجود در نوشیدنی میتوانند فرایند خوردگی را آغاز کنند. سرعت آغاز خوردگی در قسمت داخلی قوطی به عوامل مختلفی مانند pH و اسیدیته نوشیدنی، ترکیب شیمیایی محصول و نوع پوشش محافظ داخلی قوطی بستگی دارد.
پوشش داخلی قوطی چگونه از خوردگی جلوگیری میکند؟
اگر پوشش داخلی قوطی بهدرستی انتخاب و اعمال شود، مانع تماس مستقیم نوشیدنی با آلومینیوم خواهد شد. هنگامی که آلومینیوم در معرض یک عامل اکسیدکننده قرار میگیرد، یک لایه محافظ از اکسید آلومینیوم تشکیل میدهد. این لایه نازک از اکسید آلومینیوم معمولا از ادامه خوردگی جلوگیری میکند اما حتی پوششهای باکیفیت نیز ممکن است در اثر نقص یا ناهماهنگی، دچار مشکل شوند. این نقصها ممکن است با چشم قابل مشاهده نباشند، اما میتوانند مسیر تماس مواد موجود در نوشیدنی با فلز را ایجاد کنند. این موضوع بهویژه در محیطهای تولیدی با سرعت بالا اهمیت دارد؛ زیرا بروز ناهماهنگیهای محدود در فرایند اعمال پوشش میتواند نقاط آسیب پذیری در سطح داخلی قوطی ایجاد کند. در صورت نفوذ ترکیبات نوشیدنی به این نقاط، موادی مانند اسید سیتریک، اسید فسفریک، نمکها و الکترولیتها، الکل، رنگها و سولفیتها میتوانند خوردگی آلومینیوم را تسریع کرده و حتی باعث گسترش آن شوند. در ادامه، این فرایند میتواند به ایجاد سوراخ و نشت از قوطی منجر شود. بنابراین، خوردگی معمولا نتیجه یک عامل منفرد نیست و ترکیبی از عوامل مختلف مانند نوع ماده لاینر، روش اعمال آن، ترکیب نوشیدنی، نمکها و یونهای محلول، زمان و دما میتواند در ایجاد خوردگی و نشت نقش داشته باشد.
خوردگی اولیه و خوردگی ثانویه در قوطیهای نوشیدنی
خوردگی قوطیها معمولا به دو شکل اولیه و ثانویه رخ میدهد که در این قسمت هرکدام را تعریف میکنیم.
خوردگی اولیه
خوردگی اولیه در داخل قوطی آغاز میشود. زمانی که لاینر نامناسب انتخاب شده باشد یا پوشش داخلی دچار نقص شود، نوشیدنی میتواند مستقیما با آلومینیوم تماس پیدا کند. این نوع خوردگی معمولا بهصورت تصادفی در قسمتهای مختلف بدنه قوطی ظاهر میشود و محدود به محل درز قوطی نیست.
خوردگی ثانویه
در مقابل، خوردگی ثانویه زمانی اتفاق میافتد که یک قوطی دچار خوردگی اولیه شده و شروع به نشت کند. مایع نشتکرده میتواند قوطیهای مجاور را نیز تحت تأثیر قرار دهد و باعث گسترش خوردگی شود. به این ترتیب، مشکل یک قوطی میتواند بهسرعت به قوطیهای اطراف، جعبهها، پالتها و حتی کل بچ تولیدی گسترش پیدا کند. پیامد این اتفاق تنها از دست رفتن محصول نیست؛ بلکه توقف تولید برای تمیزکاری و تعمیرات و اختلال در زنجیره تولید میتواند از نتایج آن باشد. از دیدگاه مصرفکننده نیز نشت قوطی میتواند تجربهای نامطلوب ایجاد کند و به انتشار بازخوردهای منفی منجر شود.
نقش اکسیژن در افزایش خرابی قوطیها
اکسیداسیون و احتمال خوردگی قوطی تا حد زیادی به ترکیبات موجود در نوشیدنی وابسته است. بررسی سطوح اکسیژن در نوشیدنیهای مختلف نشان داده است که رفتار اکسیژن در همه نوشیدنیها یکسان نیست. در یک مطالعه، میزان اکسیژن بلافاصله پس از پر کردن قوطی و دو هفته بعد اندازهگیری شد. در حالی که سطح اکسیژن آب تقریباً ثابت باقی ماند، سایر نوشیدنیها کاهش میزان O₂ را در طول زمان نشان دادند. بااینحال، هیچ آسیب قابل مشاهدهای در قوطیها مشاهده نشد. این موضوع نشان میدهد که برخی ترکیبات موجود در نوشیدنی ممکن است بهتدریج اکسید شوند، بدون اینکه بلافاصله باعث تخریب قابل مشاهده قوطی شوند.
چگونه از خوردگی قوطی و اکسیداسیون نوشیدنی جلوگیری کنیم؟
مهمترین روش پیشگیری از خوردگی، استفاده از پوشش داخلی محافظ مناسب است. برای کاهش ریسک خوردگی، انجام آزمونهای بررسی سازگاری میان نوشیدنی، نوع لاینر و ضخامت آن اهمیت زیادی دارد. بهتر است این آزمونها قبل از شروع تولید انجام شوند. البته امکان بررسی قوطیها از نظر خوردگی پس از تولید نیز وجود دارد که با باز کردن و بررسی قوطیها انجام میشود. در کنار انتخاب پوشش مناسب، کنترل اکسیژن در مراحل مختلف تولید و بستهبندی نیز اهمیت زیادی دارد. برای کاهش میزان اکسیژن موجود در نوشیدنی میتوان اقداماتی مانند استفاده از مواد اولیه مایع، افزودن جاذبهای اکسیژن، کاهش زمان اختلاط و جلوگیری از تماس نوشیدنی با اکسیژن از طریق استفاده از گازهای بیاثر را در نظر گرفت.
کنترل مواد اولیه، از جمله آب فرایندی و الکل نیز اهمیت دارد. همچنین حذف اکسیژن قبل از بسته بندی، پرج کردن قوطیها با گاز بیاثر و اندازهگیری منظم اکسیژن محلول (DO) در طول فرایند، از اقدامات مهم برای حفظ کیفیت محصول، جلوگیری از نشت و اطمینان از یکپارچگی بسته بندی هستند. بسیاری از تولیدکنندگان قوطی برای میزان اکسیژن یک حد مجاز تعیین میکنند؛ زیرا عبور از این محدوده میتواند باعث آسیب به محصول، نشت و خسارتهای مالی شود.
ارتباط اکسیژن با خوردگی قوطی
به عنوان مثال مطالعهای روی قوطیهای آلومینیومی انجام شده است که پوشش داخلی آنها به صورت عمدی خراش داده شد. قوطیهایی که با استفاده از CO₂ بهعنوان گاز پوششی پر شده بودند، دارای TPO کمتر از 0.56 میلیگرم و DO کمتر از 0.5 ppm بودند و در طول دوره 33 روزه مشاهده، هیچ مورد خرابی در آنها ثبت نشد. در مقابل، در قوطیهایی که بدون استفاده از گاز پوششی پر شده بودند، میزان اکسیژن به 5.0 میلیگرم TPO یا 4.0 ppm DO رسید. در این گروه، نیمی از قوطیها تنها پس از 7 روز دچار نشت شدند و تا پایان دوره 33 روزه، تمام قوطیها دچار خرابی شدند. این نتایج ارتباط میان میزان اکسیژن و خوردگی قوطی را به خوبی نشان میدهند.
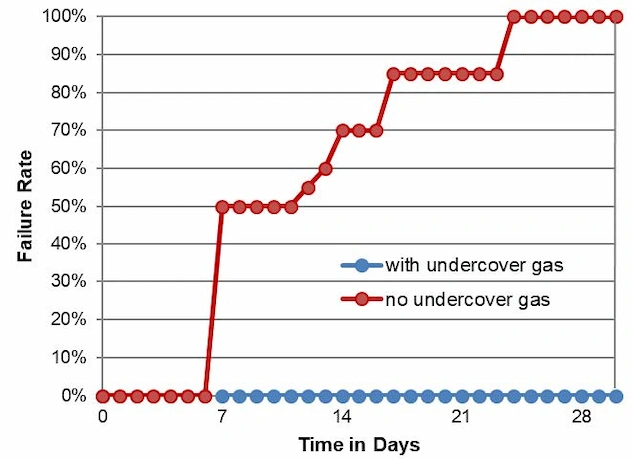
میزان مردودی قوطیهای ۳۳۰ میلیلیتری با لاینر دارای خراش عمدی در طول دوره پایش ۳۳ روزه؛ قوطیها به منظور تسریع فرایند خوردگی در دمای ۳۷ درجه سانتیگراد انبار شدند.
اکسیژن و میزان جذب آلومینیوم
رابطه میان میزان اکسیژن و جذب فلز تنها به ایجاد نشتی محدود نمیشود. بررسی قوطیهای آلومینیومی با سطوح مختلف اکسیژن نشان داده است که بین میزان اکسیژن و جذب فلز نیز ارتباط قابلتوجهی وجود دارد. قوطیهایی که میزان اکسیژن بالاتری داشتند، در مقایسه با قوطیهایی که حداکثر میزان TPO آنها کمتر از 0.56 میلیگرم TPO یا کمتر از 0.5 ppm DO بود، تغییرات بیشتر و میزان جذب آلومینیوم بهمراتب بالاتری نشان دادند.
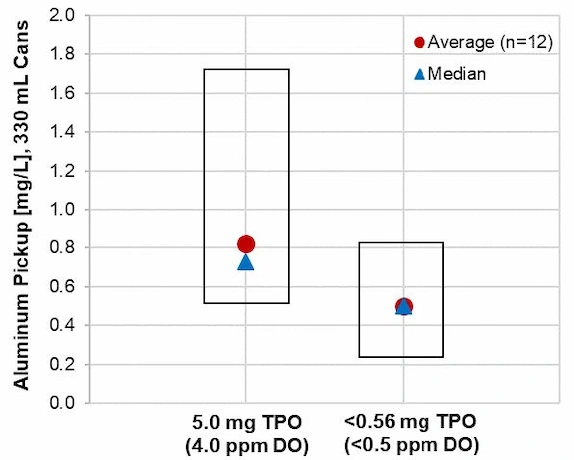
ارتباط میان میزان اکسیژن و جذب فلز (Metal Uptake) پس از ۱۴ روز قرارگیری در دمای ۳۷ درجه سانتیگراد
مهمترین نقاط کنترل اکسیژن در فرایند تولید
برای کنترل اکسیژن، تنها اندازه گیری محصول نهایی کافی نیست. شناسایی نقاطی که احتمال ورود اکسیژن در آنها وجود دارد، بخش مهمی از کنترل کیفیت در فرایند تولید نوشیدنی است. از جمله نقاط مهمی که باید مورد توجه قرار گیرند میتوان به دریافت مواد اولیه، مانند محلول اتانول، آب فرایندی و هواگیری، سیستم لوله کشی، مخازن، همزنها و پمپها اشاره کرد. پرج کردن خطوط فرایندی و مخازن، کنترل مراحل پیش از پرکن، قبل از مخلوط شدن و هواگیری نیز اهمیت دارد. در مرحله پر کردن، تنظیم دقیق و کافی گاز پوششی در دستگاه درزبندی (Seamer) برای اطمینان از عاری بودن فضای بالای قوطی از اکسیژن ضروری است. در نهایت، درزبندی و درپوشگذاری مناسب نیز از عوامل مهم در جلوگیری از ورود اکسیژن هستند.
آیا رفتار اکسیژن در همه انواع بستهبندی یکسان است؟
رفتار اکسیژن به نوع بستهبندی نیز وابسته است. در قوطیهای فلزی، یکپارچگی درز قوطی (Seam Integrity) نقش مهمی در کنترل ورود اکسیژن دارد و عواملی مانند تنظیم دستگاه، ترکیب ماده درزبندی و عملکرد CO₂ یا خلا باید کنترل شوند. در PET، نفوذپذیری بیشتر نسبت به اکسیژن باعث میشود کنترلهایی مانند لاینر، جاذبهای اکسیژن و فضای بالای بستهبندی اهمیت بیشتری پیدا کنند.
ارتباط کنترل اکسیژن با عملکرد دستگاه پرکن
اندازهگیری TPO فقط برای کنترل محصول نهایی نیست؛ میتوان از آن برای ارزیابی و آنالیز عملکرد دستگاه پرکن نیز استفاده کرد. اندازهگیری در نزدیکی خط پرکن میتواند نشان دهد که چه مقدار اکسیژن در مرحله پر کردن و بسته شدن وارد بسته بندی میشود و در نتیجه به شناسایی مشکل در عملکرد سیستم کمک کند.
پارامترهای مهم برای اندازه گیری اکسیژن
برای کنترل دقیق اکسیژن در نوشیدنیهای بستهبندیشده، سه پارامتر اصلی باید مورد توجه قرار گیرند؛ اندازهگیری و کنترل این سه پارامتر به شناسایی منبع ورود اکسیژن کمک میکند:
- اکسیژن محلول (DO): میزان اکسیژن حلشده در مایع
- اکسیژن فضای بالای بستهبندی (HSO): مقدار اکسیژن موجود در فضای خالی بالای نوشیدنی
- اکسیژن کل بسته بندی (TPO): مجموع اکسیژن موجود در قوطی، یعنی اکسیژن موجود در مایع و فضای بالای آن
پس از پر شدن بستهبندی، اکسیژن بین فاز مایع و فضای بالای بستهبندی میتواند جا به جا شود. یعنی ممکن است مقدار DO و HSO در اثر زمان یا حتی تکان دادن نمونه تغییر کند، اما مقدار کل اکسیژن بستهبندی (TPO) ثابت باقی میماند.
بررسی اکسیژن چگونه به کنترل کیفیت نوشیدنی کمک میکند؟
دستگاه های تست اکسیژن Anton Paar امکان کنترل دقیق DO، محاسبه TPO و آنالیز حداکثر 50 پارامتر نوشیدنی را در انواع مختلف بستهبندی فراهم میکنند. یکی از نقاط مهم کنترل کیفیت، اندازهگیری فوری قوطیهای تازه بسته بندی شده با استفاده از دستگاه اندازهگیری TPO است. این تست میتواند با یک اندازه گیری، اکسیژن واردشده از فرایند، یعنی DO موجود در مایع، را از اکسیژن واردشده از دستگاه پرکن، یعنی HSO موجود در فضای بالای قوطی، تفکیک کند. استفاده از دستگاه اندازهگیری DO نیز بهتنهایی امکانپذیر است. در این روش میتوان اندازهگیری را پیش و پس از تکان دادن قوطی انجام داد و نتایج را با یکدیگر مقایسه کرد. بااینحال، نتایج این روش ممکن است بسته به ترکیب نوشیدنی متفاوت باشند.
در صنایع بالادستی فرایند تولید نیز میتوان سطوح اکسیژن را با استفاده از تجهیزات اندازهگیری اینلاین و دستگاههای پرتابل آنالیز کرد. این کار به شناسایی ورود احتمالی اکسیژن از مواد اولیه، آب فرایندی، مخازن و مراحل پیش از پرکن کمک میکند. اگر سطح HSO افزایش پیدا کند، لازم است دستگاه پرکن و فرایند درزبندی یا گذاشتن درپوش، از جمله گاز خنثی و بیاثر، بررسی شوند.
جمع بندی
قوطیهای آلومینیومی به دلیل دوام، وزن کم، مقرونبهصرفه بودن و قابلیت بازیافت، کاربرد گستردهای در صنعت نوشیدنی دارند. بااینحال، خوردگی قوطی و اکسیداسیون نوشیدنی همچنان از چالشهای مهم در این صنعت هستند. خوردگی میتواند به نشت محصول، جذب آلومینیوم، از دست رفتن محصول و خسارتهای مالی منجر شود و در صورت گسترش خوردگی ثانویه، حتی بخش بیشتری از محصولات یک بچ تولیدی را تحت تأثیر قرار دهد. پیشگیری مؤثر از این مشکلات به دو عامل استفاده از پوشش داخلی باکیفیت و کنترل دقیق اکسیژن در سراسر فرایند تولید و بستهبندی وابسته است. ترکیب بستهبندی مناسب، کنترل اکسیژن و کنترل مستمر کیفیت میتواند خطر خوردگی و اکسیداسیون را به حداقل رسانده و به حفظ کیفیت محصول و یکپارچگی بستهبندی کمک کند.